 0


Новости отрасли
Дом / Новости / Новости отрасли / Как изготавливаются шарикоподшипники? Полный производственный процесс, шаг за шагом

2026-09-21
Шарикоподшипник становится подшипником на этапе шлифования, а не до него. Ковка, токарная обработка и термическая обработка позволяют получить закаленные стальные формы; шлифовка и притирка затем устанавливают микроны, которые определяют, насколько тихо вращается подшипник, какую нагрузку он выдерживает и как долго он прослужит. Этот порядок имеет значение для всех, кто покупает подшипники, поскольку он объясняет, где находится стоимость, почему две цены на один и тот же размер могут так сильно различаться и почему проблемы с качеством обычно связаны с несколькими конкретными, проверяемыми этапами.
Откройте вышедший из строя подшипник 608 от двигателя вентилятора или колеса скейтборда, и вы увидите, что его анатомия почти разочаровывающе проста: внутреннее кольцо, внешнее кольцо, ряд закаленных шариков, клетка, которая удерживает эти шарики от соприкосновения, и пленка смазки. Производственный вопрос заключается в том, как эти пять основных вещей изготавливаются достаточно точно, чтобы работать со скоростью десятков тысяч оборотов в минуту. Ответ — две параллельные производственные линии — одна для колец, другая для шариков, которые встречаются только на этапе окончательной сборки.
В этом руководстве описывается весь процесс так, как он фактически осуществляется на заводе по производству радиальных шарикоподшипников: выбор сырья, ковка, токарная обработка, термообработка, изготовление шариков, шлифование, суперфинишная обработка, сборка и испытания партий. В нем также рассматриваются подшипники с покрытием, контроль качества, важные проверки перед заказом и вопросы, которые чаще всего задают покупатели. Описание отражает производство по системе качества ИСО 9001:2015 на заводе с годовым объемом производства 30 миллионов комплектов.
Радиальный шарикоподшипник состоит из четырех твердых компонентов и одного расходного материала, каждый из которых изготавливается по совершенно разному производственному маршруту. Это разделение является ключом к пониманию различий в качестве между поставщиками: каждый компонент имеет свои собственные виды отказа, и одного слабого шага — нагрева грязной стали, мягкого шарика, неровной дорожки качения — достаточно, чтобы разрушить всю сборку.
Путь нагрузки через эти детали объясняет требования к точности. Каждая единица силы, передаваемая от вала к корпусу, пересекает две дорожки качения, набор шариков и смазочную пленку, измеряемую в микронах. Если дорожка качения неровная или шар имеет некруглую форму, контактное напряжение концентрируется на микроскопических выступах, и эти пятна становятся первыми точками усталости. Вот почему производство подшипников связано не столько с формованием стали, сколько с устранением последних следов ошибок.
Большинство радиальных шарикоподшипников в мире изготавливаются из хромистой стали — марки высокоуглеродистой хромистой стали, которая имеет несколько национальных названий: AISI 52100 в США, 100Cr6 в Германии, SUJ2 в Японии и GCr15 в Китае. Химический состав намеренно простой: примерно 1% углерода и 1,5% хрома, потому что ценность заключается не в экзотическом легировании, а в чистоте. Твердые неметаллические включения в грязной стали выступают точками концентрации напряжений, а в эксплуатации проявляются шумом и ранним усталостным растрескиванием. Вот почему серьезное предприятие проверяет каждую поступающую плавку с помощью спектрального анализа, а не доверяет только заводскому сертификату.
Марки нержавеющей стали работают в агрессивных средах и делятся на два совершенно разных варианта. AISI 440C — это мартенситная нержавеющая сталь, которая затвердевает, как хромистая сталь, выдерживает твердость 56–60 HRC и устойчива к ржавчине, что делает ее стандартным выбором для пищевого оборудования, зон мойки и продуктов, находящихся на открытом воздухе во влажной среде. AISI 304 вообще не может быть упрочнен термической обработкой — он остается мягким, примерно ниже 200 HB — поэтому подшипники 304 жертвуют несущей способностью ради максимальной коррозионной стойкости. Углеродистая сталь находится на другом конце шкалы: она снижает стоимость изделий для легких условий эксплуатации, таких как игрушки и низкоскоростные ролики, но не может сравниться с хромированной сталью по твердости или усталостной долговечности.
| Материал | Ключевые черты | Типичная твердость | Обычное использование |
|---|---|---|---|
| Хромированная сталь (AISI 52100/GCr15) | Высокоуглеродистый плюс около 1,5% хрома; отличная усталостная долговечность при качении | 60-64HRC после термообработки. | Двигатели, бытовая техника, электроинструменты, насосы, автомобильные запчасти. |
| Углеродистая сталь | Более низкая стоимость, более низкая точность и более короткий усталостный срок службы | Ниже закаленной хромированной стали | Игрушки, ролики, легкая фурнитура |
| нержавеющая сталь AISI 304 | Аустенитный; не может быть подвергнут сквозной закалке; максимальная коррозионная стойкость | Менее 200 HB (мягкий) | Пищевое оборудование, влажные и моечные помещения со умеренной нагрузкой |
| нержавеющая сталь AISI 440C | мартенситный; закаленная нержавеющая сталь с сильной коррозионной стойкостью | 56-60HRC после термообработки. | Пищевая продукция и продукция для наружного применения, требующая реальной грузоподъемности |
Производство колец и производство шариков представляют собой две параллельные линии, которые сходятся только при сборке. На кольцевой линии последовательность операций — ковка, отжиг, токарная обработка, термообработка и шлифование; на шаровой линии - холодная высадка, оплавление, термообработка, шлифовка и притирка. Приведенный ниже обзор соответствует порядку, используемому в цехе завода по производству радиальных шарикоподшипников.
Прослеживаемость осуществляется на каждом этапе. Каждая заготовка сохраняет свой номер плавки, каждая партия записывает работу печи, а в каждом упаковочном листе указана производственная партия, поэтому готовый подшипник можно отследить до сертификата на сталь. В системе ISO 9001:2015 это не обязательная документация: когда клиент сообщает о шуме несколько месяцев спустя, отслеживаемость определяет, находится ли причина в одной партии стали, в одном прогоне термообработки или в одной настройке сборки — и это различие решает, будет ли правильным ответом сортировка, доработка или корректировка процесса.
Шарики подшипников никогда не разрезаются на сферы. Их ударяют почти до круглой формы, а затем раскатывают друг о друга под абразивом до тех пор, пока все поверхности не выровняются — самокорректирующийся процесс, который превращает твердую стальную проволоку в круглые шарики с точностью до доли микрона. Поскольку детали изготовлены из закаленной стали, режущие инструменты мгновенно изнашиваются; абразивное формование — единственный практический путь.
Причина, по которой этот процесс работает, — геометрия: у шара нет фиксированной оси. Он свободно перемещается по канавкам и подвергает абразиву каждую точку своей поверхности, поэтому выступающие точки всегда стираются первыми. Следующим ударят по мячу, который торчит; процесс удаляет свои собственные ошибки. Именно это позволяет массово производить сферы более точно, чем любую другую обрабатываемую деталь.
Система оценок ставит цифры по округлости. В стандартной классификации шаров номер класса представляет собой максимально допустимое отклонение от идеальной сферы в микродюймах, поэтому класс 100 допускает около 2,5 микрон, класс 25 допускает 0,64, класс 10 допускает 0,25, а класс 5 допускает только 0,13. Большинство коммерческих радиальных подшипников работают на шариках класса 100; тихие двигатели приборов и прецизионные шпиндели оправдывают оценку 10 или выше. Каждый шаг вниз по шкале классов увеличивает время притирки и затраты на проверку, что делает класс шара одним из самых тихих факторов, влияющих на стоимость в любом предложении по подшипникам.
Одной округлости еще недостаточно — шарики также должны соответствовать своим кольцам. Поскольку ни один процесс шлифования не является идеально повторяемым, готовые шарики сортируют по размерным группам, измеряемым долями микрона, а кольца, отшлифованные в одной партии, соединяют с группой, восстанавливающей расчетный внутренний зазор. Такая выборочная сборка является стандартной практикой во всей отрасли, и это еще одна причина, по которой заводы по производству подшипников измеряют все дважды: один раз для сортировки и один раз для проверки.
Шлифование придает стали форму, но термообработка решает, выживет ли она. Идеально отшлифованная дорожка качения без необходимой твердости в течение нескольких дней может вмятин и отслаиваться под нагрузкой, поэтому печь, а не шлифовальный станок, — это то место, где кусок фасонной стали фактически становится подшипниковым материалом.
В случае хромистой стали кольцевые заготовки и шарики нагреваются примерно до 840 °C до тех пор, пока структура не превратится в аустенит, закаливаются в масле достаточно быстро, чтобы зафиксироваться твердый мартенсит, а затем подвергаются отпуску при температуре около 160 °C для снятия внутренних напряжений. В результате получается 60-64 HRC: достаточно прочный, чтобы противостоять усталости при контакте качения, достаточно прочный, чтобы не треснуть при ударах. Не допускайте раздражения, и детали останутся хрупкими; при перегреве и твердость падает вместе со сроком службы.
Контроль на этом этапе незаметен на готовой детали, и его подделка обходится дорого. Однородность температуры печи, состояние закалочного масла и время выдержки определяют, соответствует ли вся партия спецификации или она становится мягкой. Искажением также необходимо управлять: термообработанные кольца слегка деформируются, и процесс должен удерживать эту деформацию внутри припуска на шлифование, иначе линия шлифования расплачивается за ошибку печи дополнительными циклами. Прецизионные сплавы добавляют еще один этап — глубокую холодную обработку, которая преобразует остаточный аустенит и стабилизирует размеры на протяжении многих лет службы.
Целевые значения твердости после термообработки: хромистая сталь (AISI 52100/GCr15) достигает 60-64 HRC; Нержавеющая сталь AISI 440C достигает твердости 56-60 HRC; Нержавеющая сталь AISI 304 не подвергается сквозной закалке и ее твердость остается ниже 200 HB.
Здесь также раскол нержавеющей стали становится физическим. Детали из 440С проходят через одни и те же печи и выходят с пригодной к использованию твердостью, а кольца из 304 вообще не могут затвердеть. Этот единственный металлургический факт объясняет, почему подшипники 304 подходят для влажных, подверженных коррозии применений с умеренными нагрузками и почему подшипники 440C являются ответом, когда требуется одновременно стойкость к коррозии и реальная несущая способность.
Каждое кольцо поступает на линию шлифования намеренно большего размера. Шлифование устраняет этот допуск и в то же время определяет допуски, за которые фактически платит покупатель, что делает его наиболее влиятельным этапом во всей производственной цепочке.
Последовательность фиксирована: сначала шлифуют торцы, чтобы создать опорную плоскость, затем наружный диаметр и отверстие, затем дорожку качения. Охлаждающая жидкость течет постоянно, потому что на мгновение сухое колесо может обжечь поверхность и создать микротрещины, которые скрываются внутри, казалось бы, исправной детали, пока она не выйдет из строя раньше времени. После шлифования дорожек качения суперфинишный проход с мелкими камнями снижает шероховатость поверхности значительно ниже 0,1 микрона Ra — обработка выглядит как зеркало и, что более важно, позволяет формироваться смазочной пленке и правильно выдерживать нагрузку. Пропуск или сокращение суперфинишной обработки — один из классических способов незаметно сократить расходы, и он всегда проявляется позже в виде шума и сокращения срока службы.
| класс ISO | эквивалент ABEC | Что это затягивает | Типичные применения |
|---|---|---|---|
| Р0 | ЭКАБ 1 | Стандартные допуски на размеры | Общие двигатели, бытовая техника, электроинструменты, насосы |
| П6 | ЭКАБ 3 | Более жесткие допуски по биению и ширине | Лучшие двигатели, электроинструменты, коробки передач |
| П5 | ЭКАБ 5 | Контроль биения на микронном уровне | Шпиндели станков, прецизионные инструменты |
| П4 | ЭКАБ 7 | Очень плотная геометрия для высокой скорости. | Высокоскоростные шпиндели, аэрокосмическая промышленность, стоматологические наконечники |
Выбор класса — это решение по затратам, а не символ статуса. Двигатель устройства, водяной насос или электроинструмент обычно правильно работают на P0 (ABEC 1); заплатив за P5, вы покупаете толерантность, которую приложение никогда не использует. Шпиндели станков, высокоскоростные двигатели и измерительные приборы — это те случаи, когда P5 и P4 действительно оправдывают свою цену. Когда две цены на один и тот же размер резко различаются, класс допуска является одним из первых пунктов, который необходимо подтвердить в письменной форме — сразу после спецификации стали.
Ассамблея коротка по времени и длительна по последствиям. Две параллельные производственные линии сходятся, и самые дешевые части подшипника — сепаратор, смазка и уплотнения — в конечном итоге во многом определяют его поведение в реальной жизни.
Штампованные стальные сепараторы используются по умолчанию в небольших подшипниках с глубокими канавками: недорогие, жесткие и склепанные из двух половин. Нейлоновые сепараторы работают тише и не ржавеют, поэтому они доминируют над малошумными подшипниками бытовой техники с температурным потолком около 120 °C. Латунь используется в больших или специальных подшипниках, где прочность и термостойкость имеют большое значение.
Кольца и шарики встречаются в совпадающих группах. Группа размеров шариков выбирается по измеренным дорожкам качения таким образом, чтобы подшипник в сборе приземлялся внутри расчетного внутреннего зазора — небольшого свободного перемещения между кольцами, которое сжимается по мере установки подшипника и нагревания. Стандартный зазор (C0) подходит для большинства применений; больший зазор C3 указывается, когда внутреннее кольцо нагревается или плотно прилегает к валу. Шарики загружаются в зазор между смещенными кольцами, расположенными на равном расстоянии, а карманы сепаратора защелкиваются или приклепываются вокруг них перед окончательной промывкой собранного подшипника, поскольку остатки шлифования, оставшиеся внутри, являются источником шума, который не может удалить никакое уплотнение.
Смазка заполняет примерно от четверти до трети свободного внутреннего пространства. Слишком мало, и подшипник на скорости движется в сторону контакта с металлом; слишком много, и перемешивание повышает температуру и шум. Покупателям стоит уточнить спецификацию смазки, поскольку она устанавливает ограничение скорости, поведение при низких температурах и срок службы готового продукта без технического обслуживания.
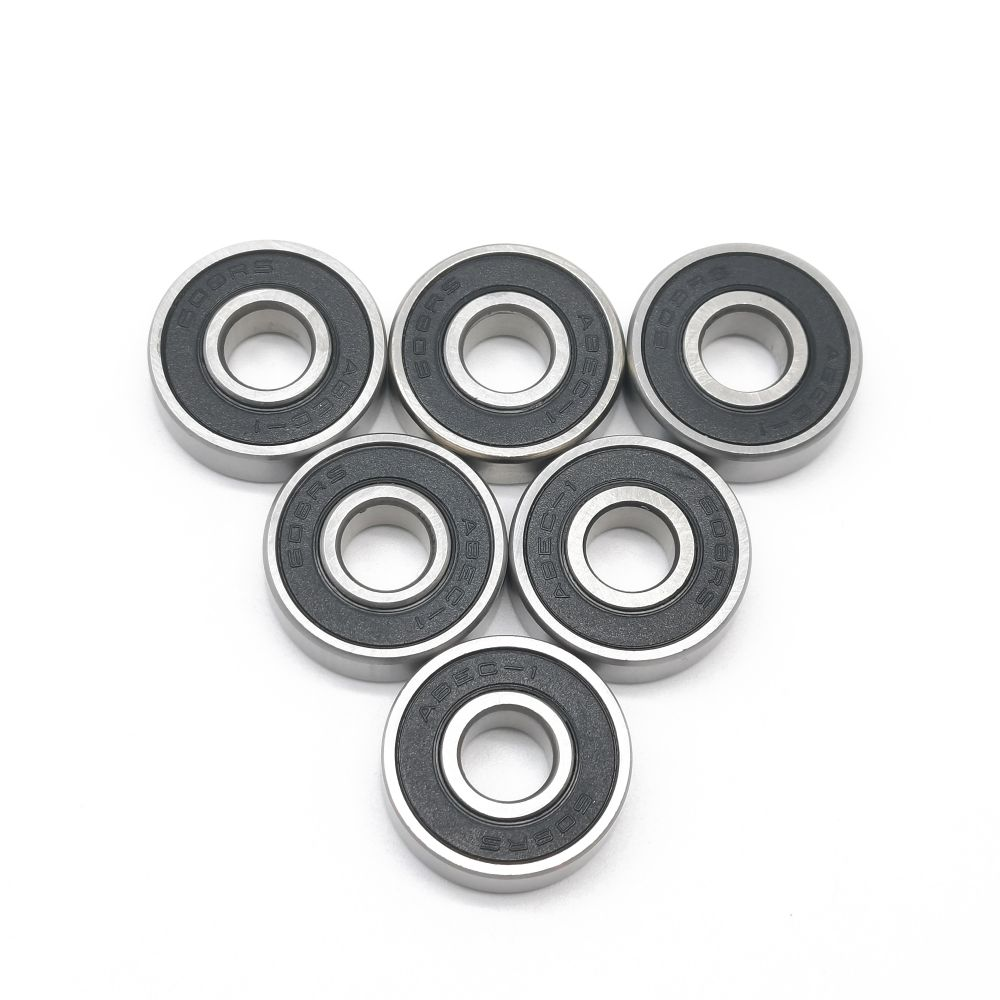
ZZ означает два металлических щита: бесконтактный, с минимальным сопротивлением, эффективный против крупной пыли, умеренный от воды. 2RS означает два резиновых уплотнения, обычно NBR, слегка контактирующих с внутренним кольцом: намного лучше защищает от мелкой пыли и влаги, немного более высокий крутящий момент и практический потолок температуры около 110 °C. Правильный выбор – экологичность: сухие, быстрые и чистые условия склоняются к ZZ; мокрое, пыльное или застиранное оборудование склоняется к 2RS.
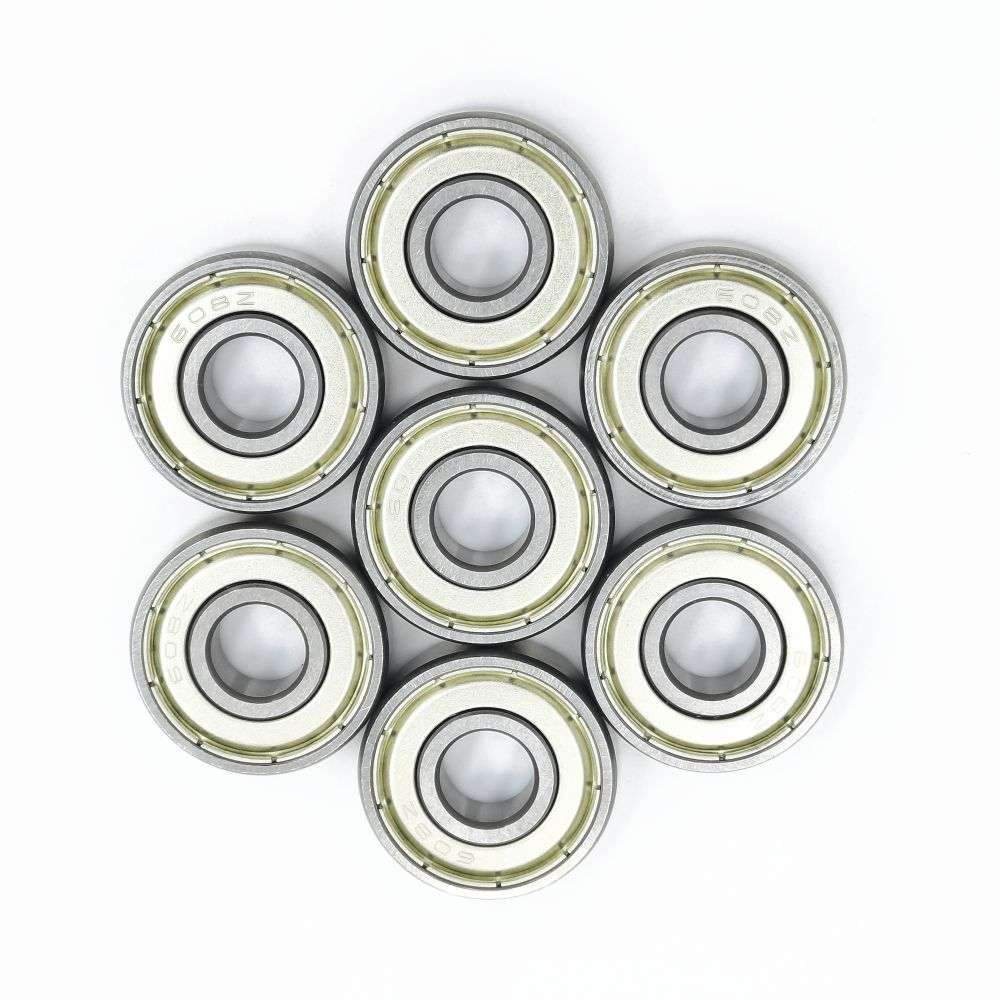
Классический результат этого процесса 608ZZ Радиальный шарикоподшипник с двойным железным уплотнением Подшипник размером 8 x 22 x 7 мм из хромированной стали с двойными металлическими экранами — наиболее распространенный малый размер в двигателях, инструментах и оборудовании. Посмотреть характеристики продуктаПеред упаковкой малошумные модели проходят 100%-ные испытания на вибрацию, а стандартные марки проверяются отбором проб. Каждый подшипник имеет пленку антикоррозионного масла и герметичную упаковку. Консервация — это часть производства, а не второстепенная задача: подшипник с идеальными размерами, который ржавеет на влажном складе до установки, по-прежнему считается бракованной поставкой.
Некоторые подшипники спроектированы так, чтобы они были тихими и безопасными для поверхности, а не максимально жесткими, и это достигается с помощью второго процесса формования, при котором наружное кольцо оборачивается пластиком или полиуретаном.
Базовый подшипник (обычно серий 608, 626 или 6000) промывается и устанавливается в стержень формы. Расплавленный пластик или термопластичный полиуретан впрыскивается вокруг внешнего кольца, приклеивается к нему по мере охлаждения и выходит с рабочим профилем, сформированным на одном и том же этапе: плоский протектор для роликов, V-образная или U-образная канавка для направляющих скольжения, в таких цветах, как белый, черный, оранжевый и зеленый, которые клиенты используют, чтобы их линейки продуктов можно было легко идентифицировать.
Покрытие меняет поведение всего колеса. Слои пластика и полиуретана гасят металлический шум, который твердая сталь передает каркасам мебели, раздвижным дверям, окнам и конструкциям конвейеров; защищают поверхности, по которым катятся подшипники, от царапин и износа; а полиуретан обеспечивает лучшее сцепление и амортизацию для тележек и транспортных колес, обычно имеющих твердость по Шору А 85–95. В мебели, детских товарах и бытовой технике слой покрытия часто определяет разницу между продуктом, который кажется дешевым, и продуктом, который кажется законченным.
Инженерный риск – адгезия. Покрытие с плохим сцеплением может расслаиваться после нескольких недель прокатки, и хотя разрушение кажется проблемой покрытия, основная причина обычно кроется в подготовке поверхности, химическом составе связующего или конструкции пресс-формы. Надежные производители рассматривают покрытие как процесс, требующий собственных проверок (испытания образцов на растяжение, графики обслуживания пресс-форм и проверки твердости затвердевшего слоя), а не как простую операцию погружения.
Пример подшипника с покрытием PU608267 Радиальный шарикоподшипник с полиуретановым покрытием Базовый подшипник 608 с формованным полиуретановым слоем для бесшумной работы и защиты поверхности роликов и систем скольжения. Посмотреть характеристики продуктаНадежный завод проводит три испытания: поступающую сталь, на критических этапах обработки и готовые подшипники. Удаление любого из трех слоев в целях экономии средств в конечном итоге приводит к жалобам на шум, сокращению срока службы или возврату в эксплуатацию.
Шум заслуживает особого внимания, поскольку это наиболее распространенная жалоба на качество готовой продукции, и ее решение определяется сочетанием факторов (сорт шарика, отделка дорожек качения, чистота и смазка), а не каким-либо одним измерением. 100-процентная оценка малошумного производства — это то, что отличает гудящий подшипник от воющего, а лежащие в его основе технологии образуют отдельную дисциплину; эта статья о как заводы контролируют шум и вибрацию радиальных шарикоподшипников подробно освещает их.
Прослеживаемость партий замыкает цикл. Каждая производственная партия связана с номером плавки стали и обратно с упаковочным листом, поэтому, когда клиент сообщает о проблеме через несколько месяцев после поставки, завод может изолировать затронутые партии, а не гадать. Эта возможность остается невидимой до тех пор, пока она не понадобится — и в этот день она решает, будет ли претензия урегулирована в течение нескольких дней или будет обсуждаться месяцами.
Две расценки на один и тот же размер 608 могут отличаться на треть, и оба поставщика могут быть полностью честными. Разница почти всегда скрывается в пяти местах, поэтому практическая привычка состоит в том, чтобы зафиксировать каждое из них в письменном виде, прежде чем сравнивать цены.
Каждая непроверенная строка представляет собой документированный риск закупок. Некачественная сталь приводит к жалобам на шум в готовых двигателях; отсутствие вибромаркировки оборачивается возвратом розничной продукции; неправильное уплотнение приводит к вымыванию смазки во влажном оборудовании. Ни один из этих рисков не указан в прайс-листе, и именно поэтому они упоминаются в подтверждении заказа.
Полезное упражнение — задать каждому поставщику одни и те же три вопроса — какая сталь, какая твердость, какой уровень вибрации — и запросить отчеты, подтверждающие ответы. Поставщики, регулярно проводящие тестирование, отвечают документами в течение нескольких часов; поставщики, которые полагаются на претензии, отвечают прилагательными. Скорость и содержание этого ответа расскажут вам о фабрике больше, чем любая страница каталога.
Стандартные размеры каталога охватывают большинство применений, но заказы с самой высокой стоимостью часто начинаются с чертежа клиента, которому не соответствует ни один каталог, — и именно здесь становится видна глубина производственного процесса.
Нестандартная работа следует фиксированному маршруту: проверка чертежей или образцов, подтверждение технико-экономического обоснования материала и допусков, подготовка оснастки, изготовление образцов, утверждение, а затем серийное производство с той же системой контроля, что и стандартные детали. Типичные запросы включают внутренние кольца, удлиненные с одной или обеих сторон для особых условий монтажа, двухрядные версии небольших размеров, специальной ширины и подшипники с покрытием с индивидуальными профилями или цветами протектора.
Решение о настройке в основном является экономическим. Если стандартный подшипник можно адаптировать с помощью проставки или незначительного изменения конструкции, этот путь обычно обходится дешевле и быстрее. Если архитектура машины зависит от специальной детали — как это часто бывает в двигателях, системах скольжения и конвейерном оборудовании — тогда проверенный нестандартный источник лучше, чем перепроектирование продукта в соответствии с размером каталога. Ассортимент деталей с удлиненным кольцом, специальных размеров и прецизионной шлифовки доступен в виде индивидуальные нестандартные прецизионные подшипники показывает, насколько широка эта категория на практике.
Большинство из них изготовлено из высокоуглеродистой хромистой стали марки AISI 52100 (также продается как 100Cr6, SUJ2 или GCr15), термически обработанной до твердости 60–64 HRC. В агрессивных средах используется нержавеющая сталь AISI 440C для обеспечения твердости и устойчивости к ржавчине или AISI 304, когда максимальная устойчивость к коррозии имеет большее значение, чем допустимая нагрузка. Углеродистая сталь используется в основном в производстве легкой и недорогой продукции.
Шары изготавливаются холодной выплавкой из проволоки с оплавленным швом, гладкие, подвергаются термообработке, затем шлифуются и притираются между рифлеными пластинами. Поскольку шарики свободно и хаотично вращаются в этих канавках, каждая точка поверхности одинаково соприкасается с абразивом, а выступающие точки стираются до тех пор, пока сфера не усреднится. Результат оценивается: класс 100 допускает отклонение около 2,5 микрон, класс 10 допускает отклонение 0,25.
Выше означает точнее, а не универсально лучше. Классы ABEC (или ISO P) определяют только допуски на размеры и рабочие характеристики, а не качество стали, шум, уплотнения или смазку. Большинство двигателей, насосов и приборов правильно работают на P0/ABEC 1; платить за P5 и выше имеет смысл в основном за высокоскоростные или прецизионные шпиндели. Сопоставьте класс с заявкой и письменно укажите это в заказе.
ZZ использует два бесконтактных металлических экрана: низкое сопротивление, хорошая защита от крупной пыли, умеренная защита от воды. 2RS использует два резиновых контактных уплотнения, которые соприкасаются с внутренним кольцом: намного лучше защищает от мелкой пыли и влаги, немного более высокий крутящий момент и практический потолок температуры около 110 °C. ZZ подходит для сухой, быстрой и чистой среды; Влажная или пыльная среда подходит для 2RS.
Покрытие, формованное вокруг наружного кольца, гасит шум, защищает поверхности, по которым катится подшипник, а вместе с полиуретаном улучшает сцепление и амортизацию тележек и конвейеров. Такие профили, как V-образные канавки, U-образные канавки и плоские ступени, формируются непосредственно в форме, а цвета помогают идентифицировать линейки продуктов. Качество покрытия зависит главным образом от адгезии, поэтому важно провести испытание образца на растяжение.
Да. Заводы с нестандартными возможностями обычно изготавливают удлиненные внутренние кольца, специальную ширину, двухрядные версии, а также конструкции с покрытием или с канавками по чертежам или образцам клиентов. Путь — это проверка чертежей, технико-экономическое обоснование и оснастка, утверждение образца, а затем серийное производство — поэтому практические вопросы, которые следует задать поставщику, касаются времени выполнения образца и контроля, применяемого к индивидуальной партии.


Продукция
Связаться с нами
Мобильный сайт
Copyright© Zhejiang Yingfei Biotechnology Co., Ltd. All Rights Reserved